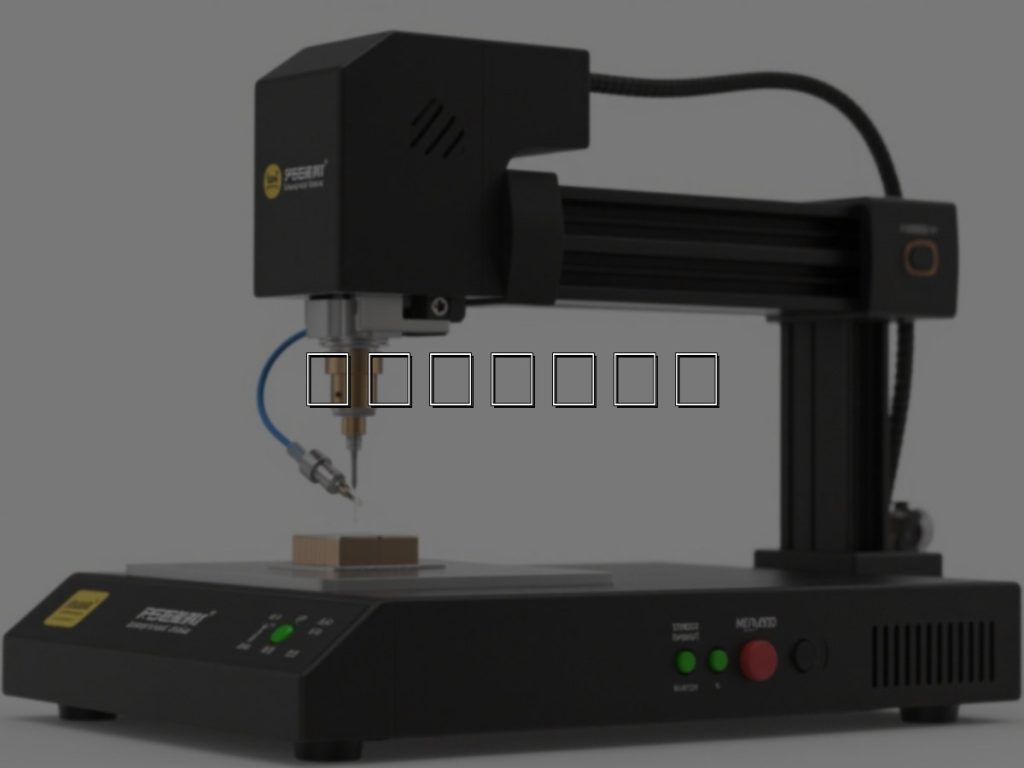
汽车电子焊锡机是以激光为热源、配合锡球/锡膏/锡丝三种填料完成精密锡焊的自动化设备,主要解决 ECU、传感器、连接器、线束端子这类车规组件"热敏感、焊点密、节拍…
汽车电子焊锡机是以激光为热源、配合锡球/锡膏/锡丝三种填料完成精密锡焊的自动化设备,主要解决 ECU、传感器、连接器、线束端子这类车规组件”热敏感、焊点密、节拍紧”的焊锡一致性问题。它与普通烙铁台的区别不在”能不能焊上”,而在于能否把峰值温度、加热时间、单点能量稳定压在工艺窗口内,并留下可追溯的过程数据。判断一台汽车电子焊锡机是否合用,看三件事:温度闭环的采样与响应速度、CCD 定位与焊后检测的配套程度、以及针对具体器件的参数窗口是否留有余量。
车规组件为什么更依赖激光焊锡机而不是烙铁
汽车电子的焊点大多长在”旁边就有怕热的东西”的位置:摄像头模组的塑胶镜座、压力传感器的封装本体、连接器的 PA9T/PBT 塑胶隔栏,耐温往往只有 260℃ 左右且不能长时间受热。烙铁是接触式传热,靠烙铁头压住焊盘,热量从接触点扩散,单点受热时间常在 3~5 秒,热影响区大,还容易因压力造成端子变形。
激光锡焊是非接触加热,能量按设定脉冲投放到光斑上,典型参数区间为:加热时间 0.3~1.5 秒、升温速率 100~200℃/s、焊点峰值温度 240~265℃(SAC305 熔点 217℃),热影响区通常能控制在焊点周边 1~2mm 内。对焊点密集、间距 0.4mm 以下的连接器排针,这种”短时高能量密度”的方式更便于把热量限制在焊盘上。
汽车电子焊锡机在 ECU、传感器、连接器上的工艺参数怎么定
参数不能照抄,要按器件的热容和散热路径标定。下面是一组常见器件的起始参考区间,实际投产前必须用实测温度曲线修正:
| 器件类型 | 填料形式 | 激光功率参考 | 加热时间 | 峰值温度 | 重点控制项 |
|---|---|---|---|---|---|
| ECU 板端器件引脚 | 锡膏(钢网 0.1~0.15mm) | 30~60W | 0.8~2.0s | 240~255℃ | 空洞率、焊料塌陷 |
| 压力/温度传感器引线 | 锡球 0.3~0.5mm | 20~40W | 0.3~0.8s | 235~250℃ | 热影响区、本体不变形 |
| 连接器端子、排针 | 锡丝 0.3~0.5mm | 40~80W | 1.0~2.5s | 245~260℃ | 送丝量与回抽时序 |
| 线束端子、FPC 焊盘 | 锡膏或预成型锡片 | 50~100W | 1.5~3.0s | 250~265℃ | 大热容补偿、氮气保护 |
标定顺序建议是:先固定光斑大小和氮气流量,再逐步抬功率找”刚好润湿”的下限,十分后用峰值温度上限校验塑胶件是否变形。同一块板上不同焊点热容差异大时,应做分区分组参数,而不是全板用一套能量。
采购汽车电子焊锡机时要问清楚哪几项
- 测温与闭环:同轴红外测温的采样频率、闭环是否能跟上 0.3 秒级加热;只有开环控功率的设备,批次漂移风险较高。
- 光斑与功率可调范围:光斑能否在 1~5mm 间切换,决定了同一台机能否兼顾细引脚和大端子。
- 视觉与检测:CCD 定位精度是否到 ±0.02mm 级、有无同轴照明;焊后 AOI 是标配还是预留接口,直接影响不良拦截率。
- 数据追溯:每点的能量、温度曲线、时间戳能否导出,这是车规客户审核时常查的一项。
- 氮气与治具:是否配同轴氮气、氧含量能否稳定控制;载具定位方式与换型时间是否匹配你的小批量多品种节奏。
焊点不良的现象与处理步骤
现场遇到问题,按”先看现象、再查能量、后查气氛”的顺序排查,能省掉大量试错时间。
- 虚焊/冷焊:焊点表面发暗、呈球状不润湿。先复测实际峰值温度是否达到 235℃ 以上,再查焊盘氧化与氮气流量,十分后确认光斑是否偏离焊盘中心。
- 锡球飞溅:多为升温过快或锡球受潮。把加热时间延长 0.1~0.2 秒、降低前段功率,并核查锡球储存与回温记录。
- 焊点发黑:峰值温度过高或高温停留过长,氧化加剧。下调 5~10℃ 并缩短保温段,同时确认氮气喷嘴没有堵塞。
- 连锡:锡量偏多或光斑覆盖到相邻焊盘。减小送丝量、缩小光斑,必要时调整焊点间距方向的入射角。
- 塑胶本体软化变形:热影响区超出预期。改用更小光斑、缩短加热时间,或在治具上加隔热遮挡。
验收时该看哪些指标
设备到厂后,建议用连续 8 小时的批量试产做验收,而不是只看首件。检查项包括:焊点推力/拉力抽样值是否稳定在客户规范之上;X-ray 下功率器件焊点空洞率是否控制在 15% 以内;切片 IMC 厚度是否落在 1~3μm 的常规区间;实测温度曲线与设定曲线的重复性偏差;以及换型时间、良率与不良品的可追溯记录是否完整。任一项波动明显,都应要求供应商先做参数复核再签字。
常见问题
问:0.4mm 间距以下的细引脚,激光焊锡机焊得稳吗?
答:可以,但前提是光斑能收到 1mm 以内并配 CCD 定位,同时锡膏印刷或锡球落点要准。间距越细,对来料共面度和治具重复定位精度的要求越高,建议先做小批量验证再定节拍。
问:锡球、锡膏、锡丝三种填料怎么选?
答:锡球适合单点、空间受限且要求锡量一致的场合,如传感器引线;锡膏适合已有点胶/印刷工序、需要连续多点的板级焊锡;锡丝适合大热容端子和补焊返修,送丝量可调、适应性广但一致性略低于前两者。
问:激光加热会不会烤坏旁边的塑胶件和已焊好的元件?
答:短时局部加热的热影响区通常可控,但要靠光斑尺寸、加热时间和氮气吹扫共同约束。排产时应先焊热敏器件、后焊大热容焊点,避免二次受热。
问:一台设备能否兼容多个品种?
答:取决于程序管理与换型方式。多品种小批量场景,应优先选择支持配方调用、载具快换、参数分组存储的机型,换型时间能压到十几分钟内才具备经济性。
问:是否必须配氮气?
答:无铅焊料在空气中润湿性偏弱,配同轴氮气后焊点外观和润湿一致性会明显改善,尤其对 0.3mm 小锡球更为必要;若产品对残留气氛敏感,可改用局部保护结构。
如果你正在为某个具体器件(比如 ECU 连接器排针或传感器引线)做工艺验证,可以把焊盘尺寸、填料形式和节拍要求发过来,我们按你的实际热容给一版参数与机型配置建议。