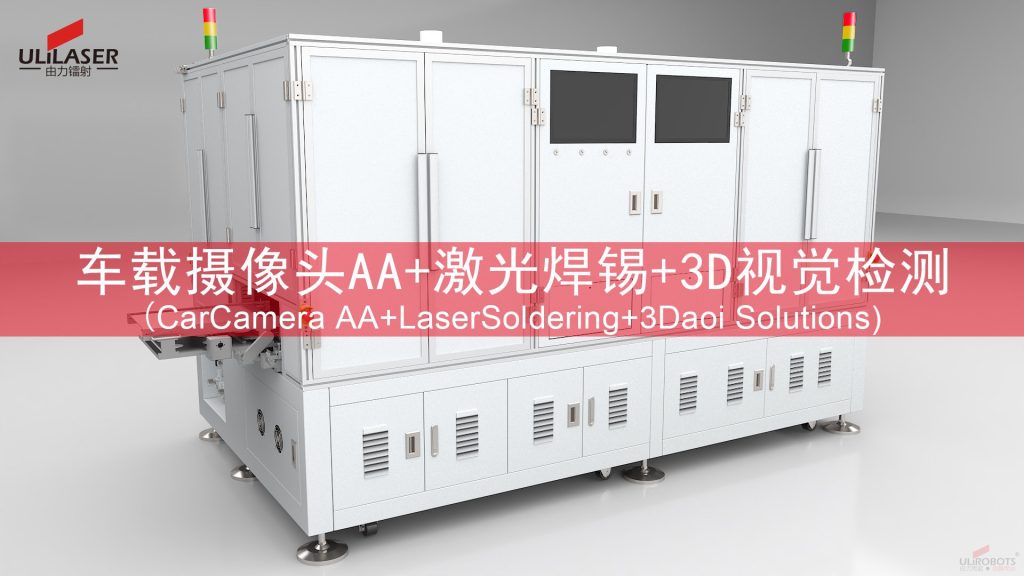
激光焊锡正在接管汽车摄像头模组制造 — 精度、良率与可靠性三重优势。
车载摄像头模组是任何车辆上密度最高、对热最敏感的电子器件之一。随着单车摄像头数量攀升和分辨率突破 1700 万像素,焊锡已成为主要良率瓶颈。激光焊锡正是帮助 Tier-1 突破的技术。
激光焊锡解决的三大痛点
1. 高密度高精度焊点。车载摄像头 PCB 上密布数千个 0402 和 0201 元件以及细间距连接器。激光焊锡以0.1 mm 光斑实现微米级定位——足够小到焊锡焊盘不桥接相邻引脚。
2. 热敏光学器件。摄像头模组的镜头筒、IR 截止滤光片和 CMOS 传感器支架无法承受波峰焊或烙铁焊的热量。由力镭射的闭环激光工艺将热影响区控制在0.1 mm 以下,防止热漂移的同时仍产生强冶金结合。
3. Tier-1 可靠性要求。车载摄像头必须经受 –40 °C 至 85 °C 循环、500 小时盐雾和 10 年现场寿命。激光焊点预期寿命10 年以上 / 20 万公里,通过 ISO 16750 和多数 Tier-1 内部规格。
一个集成平台
由力镭射的摄像头模组产线在单一平台上集成AA(主动对准)、精密激光焊锡和3D AOI 检测。主动对准将镜头到传感器精度设定在 1.5 μm 以内;激光焊锡焊点无损热;3D AOI 在模组进入下一工位前检测每个焊点。三者合力为 800 万像素以上 HDR 摄像头模组实现首检良率 98–99.3%。
“Tier-1 购买的不是焊锡机——他们购买的是良率、可靠性和可追溯性,”由力镭射说,”这正是这个平台所提供的。”