找激光焊锡机厂家,实质是在找一家能把你的焊点形态、填料方式和产线节拍吃透的设备供应商,而不是比谁报价低。判断顺序建议是:先确认对方是否专注激光焊锡这一类设备——…
找激光焊锡机厂家,实质是在找一家能把你的焊点形态、填料方式和产线节拍吃透的设备供应商,而不是比谁报价低。判断顺序建议是:先确认对方是否专注激光焊锡这一类设备——以激光为热源、锡球/锡膏/锡丝为填料,配CCD视觉定位、温度闭环控制和焊后AOI检测;再看它在汽车电子、半导体封装场景里能否拿出可复现的工艺数据;十分后才谈价格与交期。激光焊锡(熔化母材)、激光打标、激光切割属于另一类业务,若一家厂商把这些混在同一份宣传册里,交样时往往讲不清焊锡的温度曲线和升温速率该怎么定,采购方要多留一分心。
一问填料与焊点:这家激光焊锡机厂家能不能对上你的活
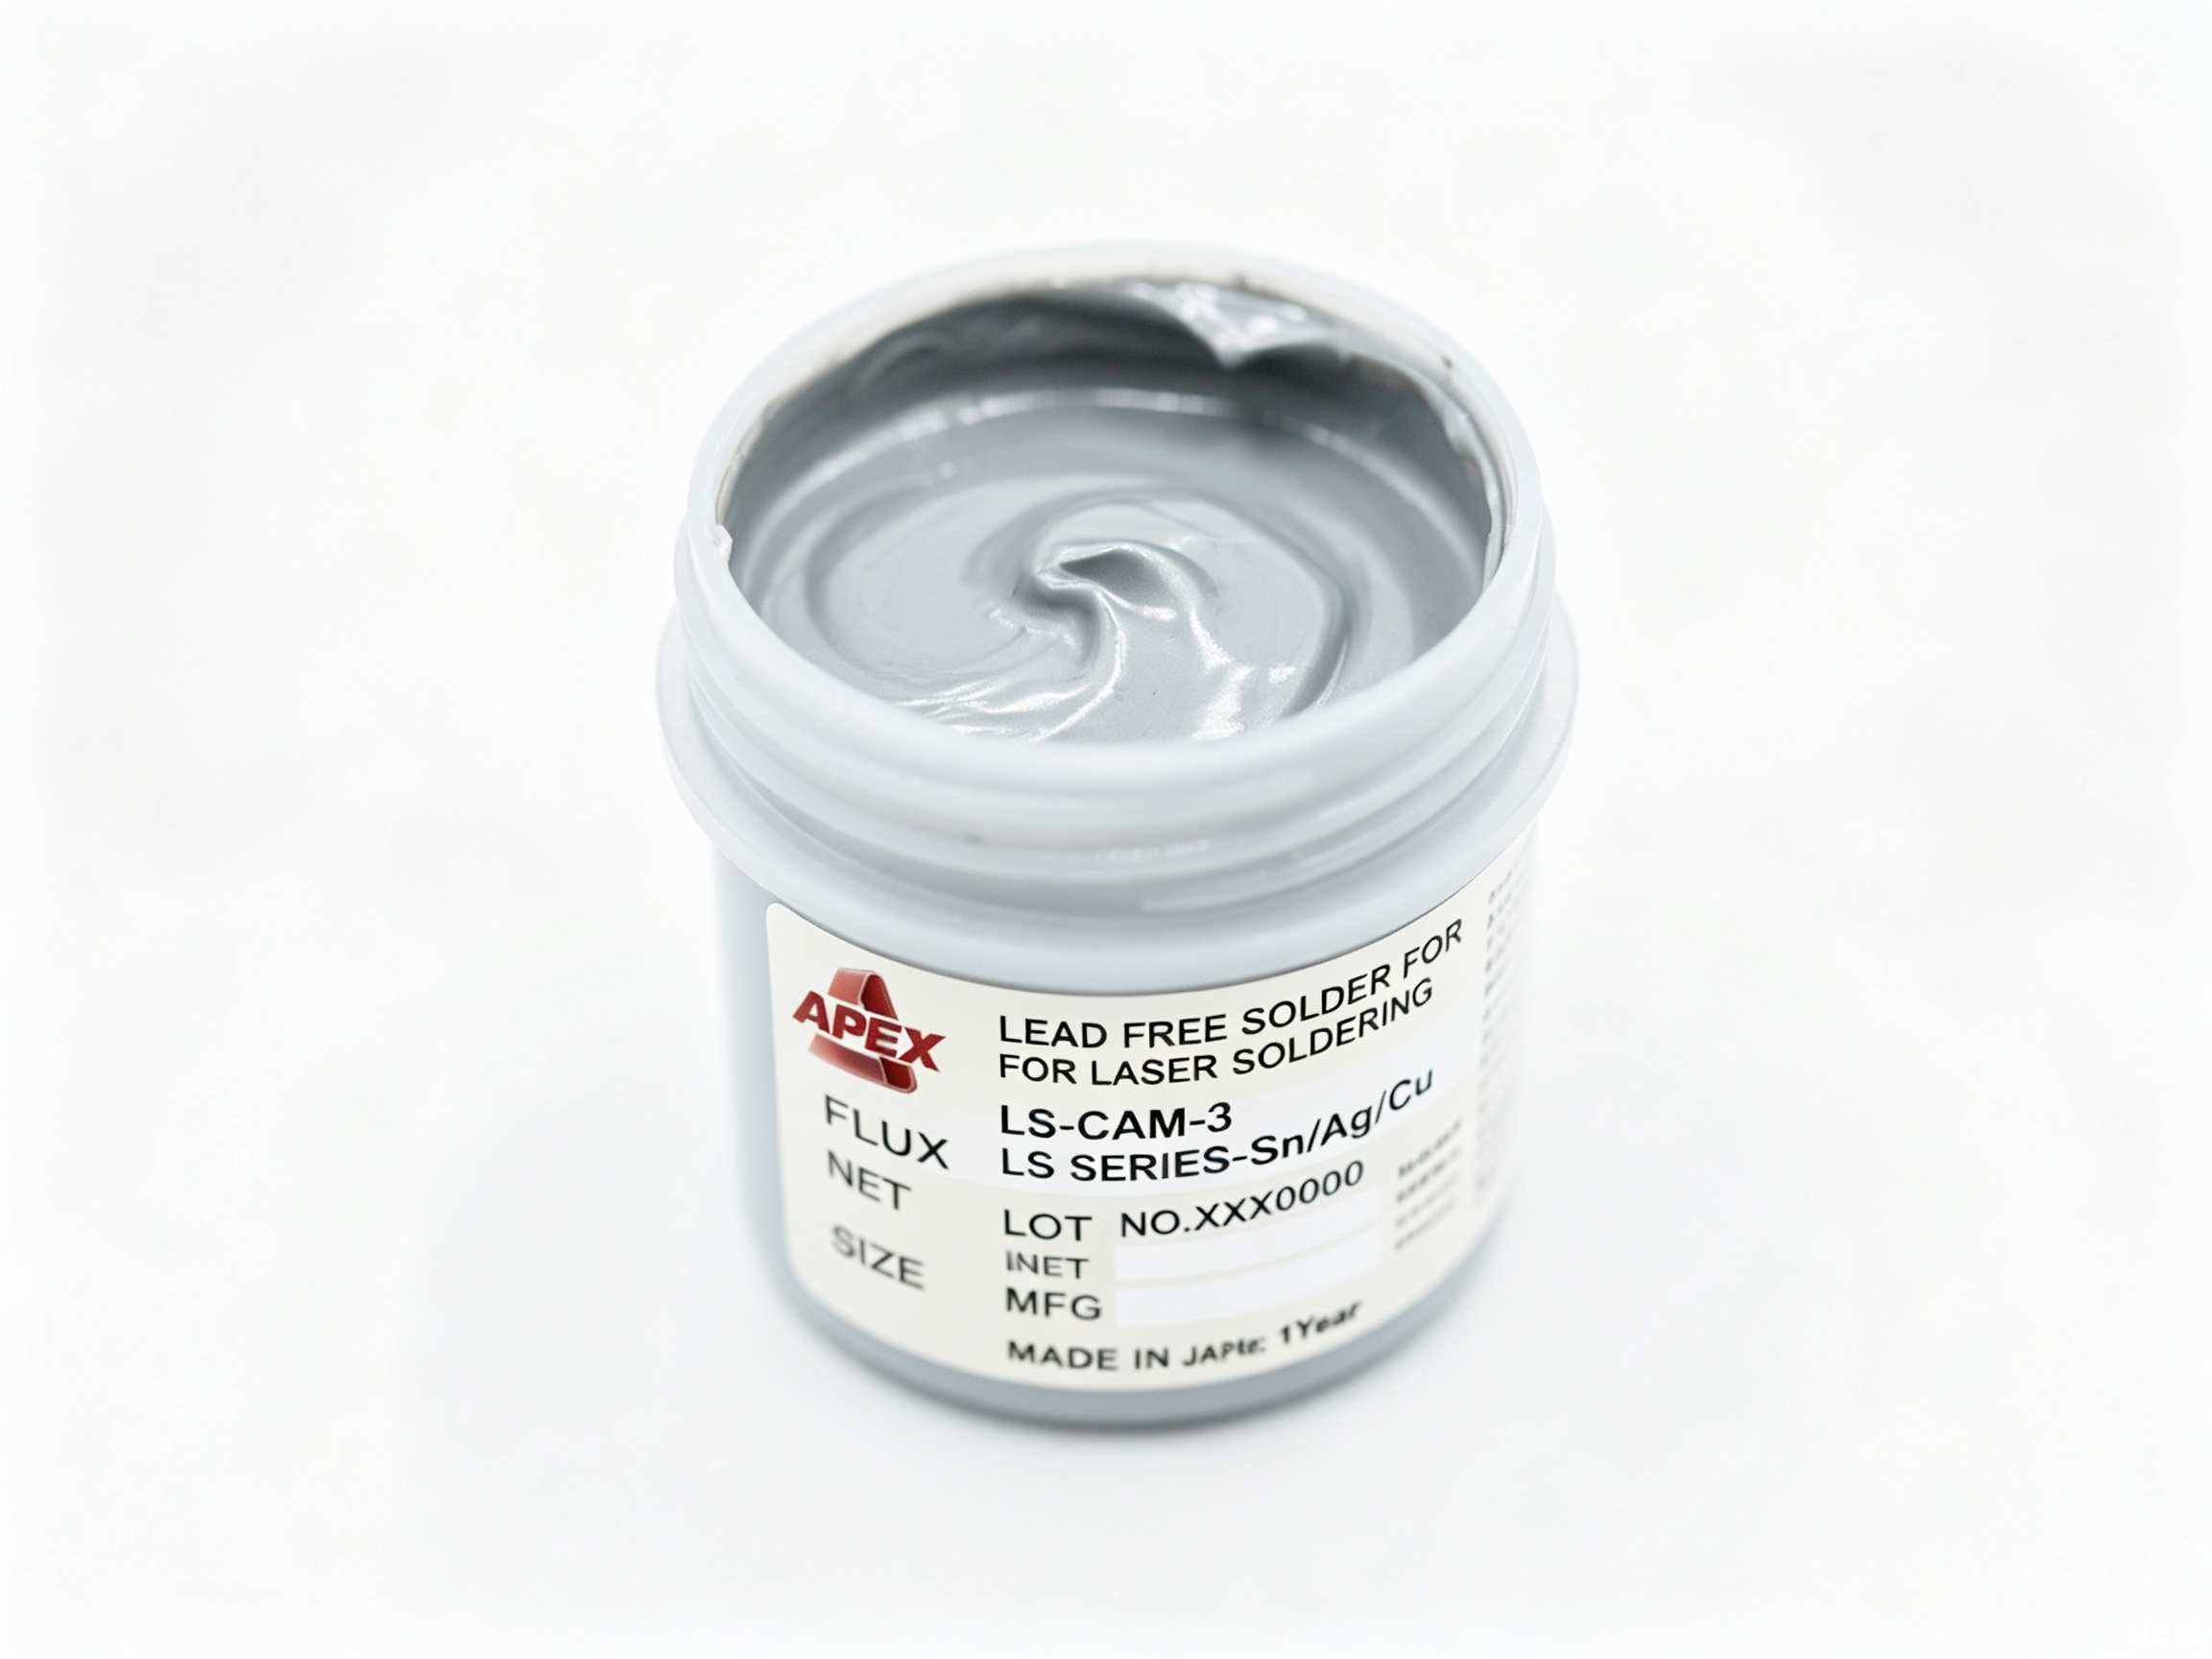
同样是激光焊锡,锡球、锡膏、锡丝三条技术路线的设备结构差别很大,送球机构、喷嘴、供锡方式都不同。采购工程师在初次沟通时,直接把焊点图纸和填料类型抛过去,看对方能否在半小时内给出对应的机型方案,比听十分钟公司介绍有用。
- 锡球焊锡:适合单点、微小焊点,如连接器引脚、传感器端子,球径常见0.15–0.76 mm,量产多用0.3–0.5 mm,靠气压或机械方式送球,喷嘴对位精度直接影响落球成功率。
- 锡膏焊锡:适合多引脚、需要一次成型的焊点,如FPC焊盘、摄像头模组,点胶量与钢网/针头选型决定空洞率,4号粉、5号粉较常用。
- 锡丝焊锡:适合连续焊点或补焊工位,丝径0.3–0.8 mm,需配送丝角度与激光入射角联动,避免锡丝先于母材熔化形成假焊。
| 填料方式 | 典型焊点尺寸 | 单点节拍参考 | 优先适用场景 | 选型时重点问 |
|---|---|---|---|---|
| 锡球 | 0.15–0.76 mm | 0.3–1.5 s | 连接器、传感器、半导体封装引脚 | 送球成功率、喷嘴寿命、卡球处理方式 |
| 锡膏 | 0.1–0.5 mm 焊盘 | 0.5–2 s | FPC、模组、多引脚一次成型 | 点胶一致性、锡膏回温管理、清洗周期 |
| 锡丝 | 0.2 mm 以上 | 1–3 s | 线束端子、结构件接地、补焊工位 | 送丝同步性、断丝检测、残留处理 |
二问场景:做汽车电子和半导体封装的厂家要拿得出哪些参数
汽车电子(ECU、传感器、连接器、线束)和半导体封装对焊点一致性的要求明显高于普通消费类产品,谈的时候可以直接要一组能力参数,看对方给的是实测区间还是含糊其辞。以下是量产中通常需要锁定的指标范围:
| 指标 | 常见区间/判据 | 验收方式 |
|---|---|---|
| 激光功率 | 10–100 W,焊锡常用30–60 W | 功率计抽测,波动≤±3% |
| 光斑直径 | 0.3–2 mm 可调 | 打点纸/光束分析仪 |
| 温度闭环 | 采样与响应在毫秒级,峰值重复性±5 ℃以内 | 同点位连打30次看曲线重合度 |
| 视觉定位 | 定位精度±0.01 mm 量级 | 标定板复核、偏移量统计 |
| 焊点空洞率 | 一般≤10%,功率器件按客户要求更严 | X-ray抽检 |
| 氮气保护 | 焊区氧含量控制在1000 ppm以下 | 氧分析仪实测 |
能把这些数字落到书面、并愿意在你提供的样件上复测的激光焊锡机厂家,后续量产偏差通常更可控。反过来,只强调”我们做过很多汽车客户”却给不出曲线和空洞率数据的,基本可以往后排。
三问验证:送样阶段怎么把厂家的真实水平试出来
打样是十分省成本的筛选手段。建议一次寄30–50件真实工件,要求对方出一份带温度曲线、焊点照片和推力数据的报告,而不是只回传”焊好了”的图片。可执行的动作有:
- 要求同一焊点连续打30次,看峰值温度波动和外观一致性,判断闭环控制的稳定性。
- 指定三种不同热容的焊点(大铜箔、小焊盘、带屏蔽罩)各打一组,看是否需要频繁改参数,验证工艺窗口宽窄。
- 索取焊后AOI判定截图,确认偏位、少锡、连锡的识别阈值能否按你的验收标准调整。
- 对接在线自动化模组时,问清上下料方式、通讯协议(SMEMA等)与MES数据接口,避免到现场才发现要改线。
四问落地:交付与异常处理要写进合同
设备进厂后十分常见的几类异常,签合同前就应问清处理路径与备件周期:
- 焊点发黑、润湿不良:先查氮气流量与焊区氧含量,再看激光峰值是否偏高导致助焊剂提前失效。
- 锡球粘嘴、落球失败:检查喷嘴内壁残留与送球气压稳定性,按厂家给的清洗周期维护,通常每班或每几千点清理一次。
- 虚焊但外观正常:多为预热不足或升温速率过快,用温度曲线复核并调整分段功率。
- 批量偏位:优先怀疑CCD标定漂移或工件定位基准变化,重新标定并核对治具重复定位精度。
同时确认厂家是否提供工艺工程师驻场调试、操作与维护培训、软件参数备份方案,以及关键备件(喷嘴、送球组件、光源)的常规供货周期。
常见问题
问:激光焊锡机厂家报价差距很大,主要差在哪?
答:差在激光器与光学配置、温度闭环的采样与算法、CCD定位精度、送球/送丝机构的稳定性,以及是否含在线自动化模组和AOI。同样是锡球焊,手动上下料机与全自动在线机的成本结构完全不同,先明确节拍和自动化程度再比价。
问:我们产品批量不大,需要上在线式吗?
答:月产量在几千点以内、品种换型频繁的,桌面式或半自动机型通常更划算;换型频繁但要求一致性的,可选带程序管理的半自动机,把工艺参数按产品型号存档,减少调机时间。
问:怎么判断厂家是专做激光焊锡还是顺带做?
答:看它能否讲清锡球、锡膏、锡丝三种填料各自的送料机构和温度曲线差异,能否提供焊后AOI与空洞率数据,以及备件清单里是否有喷嘴、送球组件这类焊锡专有件。只谈激光器功率、不谈填料与曲线的,多半是通用设备改型。
问:验收时十分少要测哪几项?
答:温度曲线重复性、定位精度、连续8小时的稼动与不良统计、焊点推力或剪切力抽检、X-ray空洞率抽检,五项齐全基本能覆盖量产风险。
把你的焊点图纸、填料类型和节拍要求发过来,我们可以先做一轮工艺可行性评估,再约样件试焊。