激光焊锡需要多少功率,没有一个可以直接套用的固定瓦数——决定功率的是焊点热容、允许的加热时间和光斑大小,而不是焊盘看上去多大。在电子制造与精密组装场景中,多数焊…
激光焊锡需要多少功率,没有一个可以直接套用的固定瓦数——决定功率的是焊点热容、允许的加热时间和光斑大小,而不是焊盘看上去多大。在电子制造与精密组装场景中,多数焊点落在 20–120 W 这一段:摄像头模组、FPC 上的小焊点用 10–30 W,连接器引脚 20–50 W,汽车电子 ECU 板与传感器引线 50–120 W,热容大的线束端子、接地片要到 100–200 W。选型时真正要确定的是”功率密度 × 作用时间”这组能量参数,功率只是其中一个可调项。
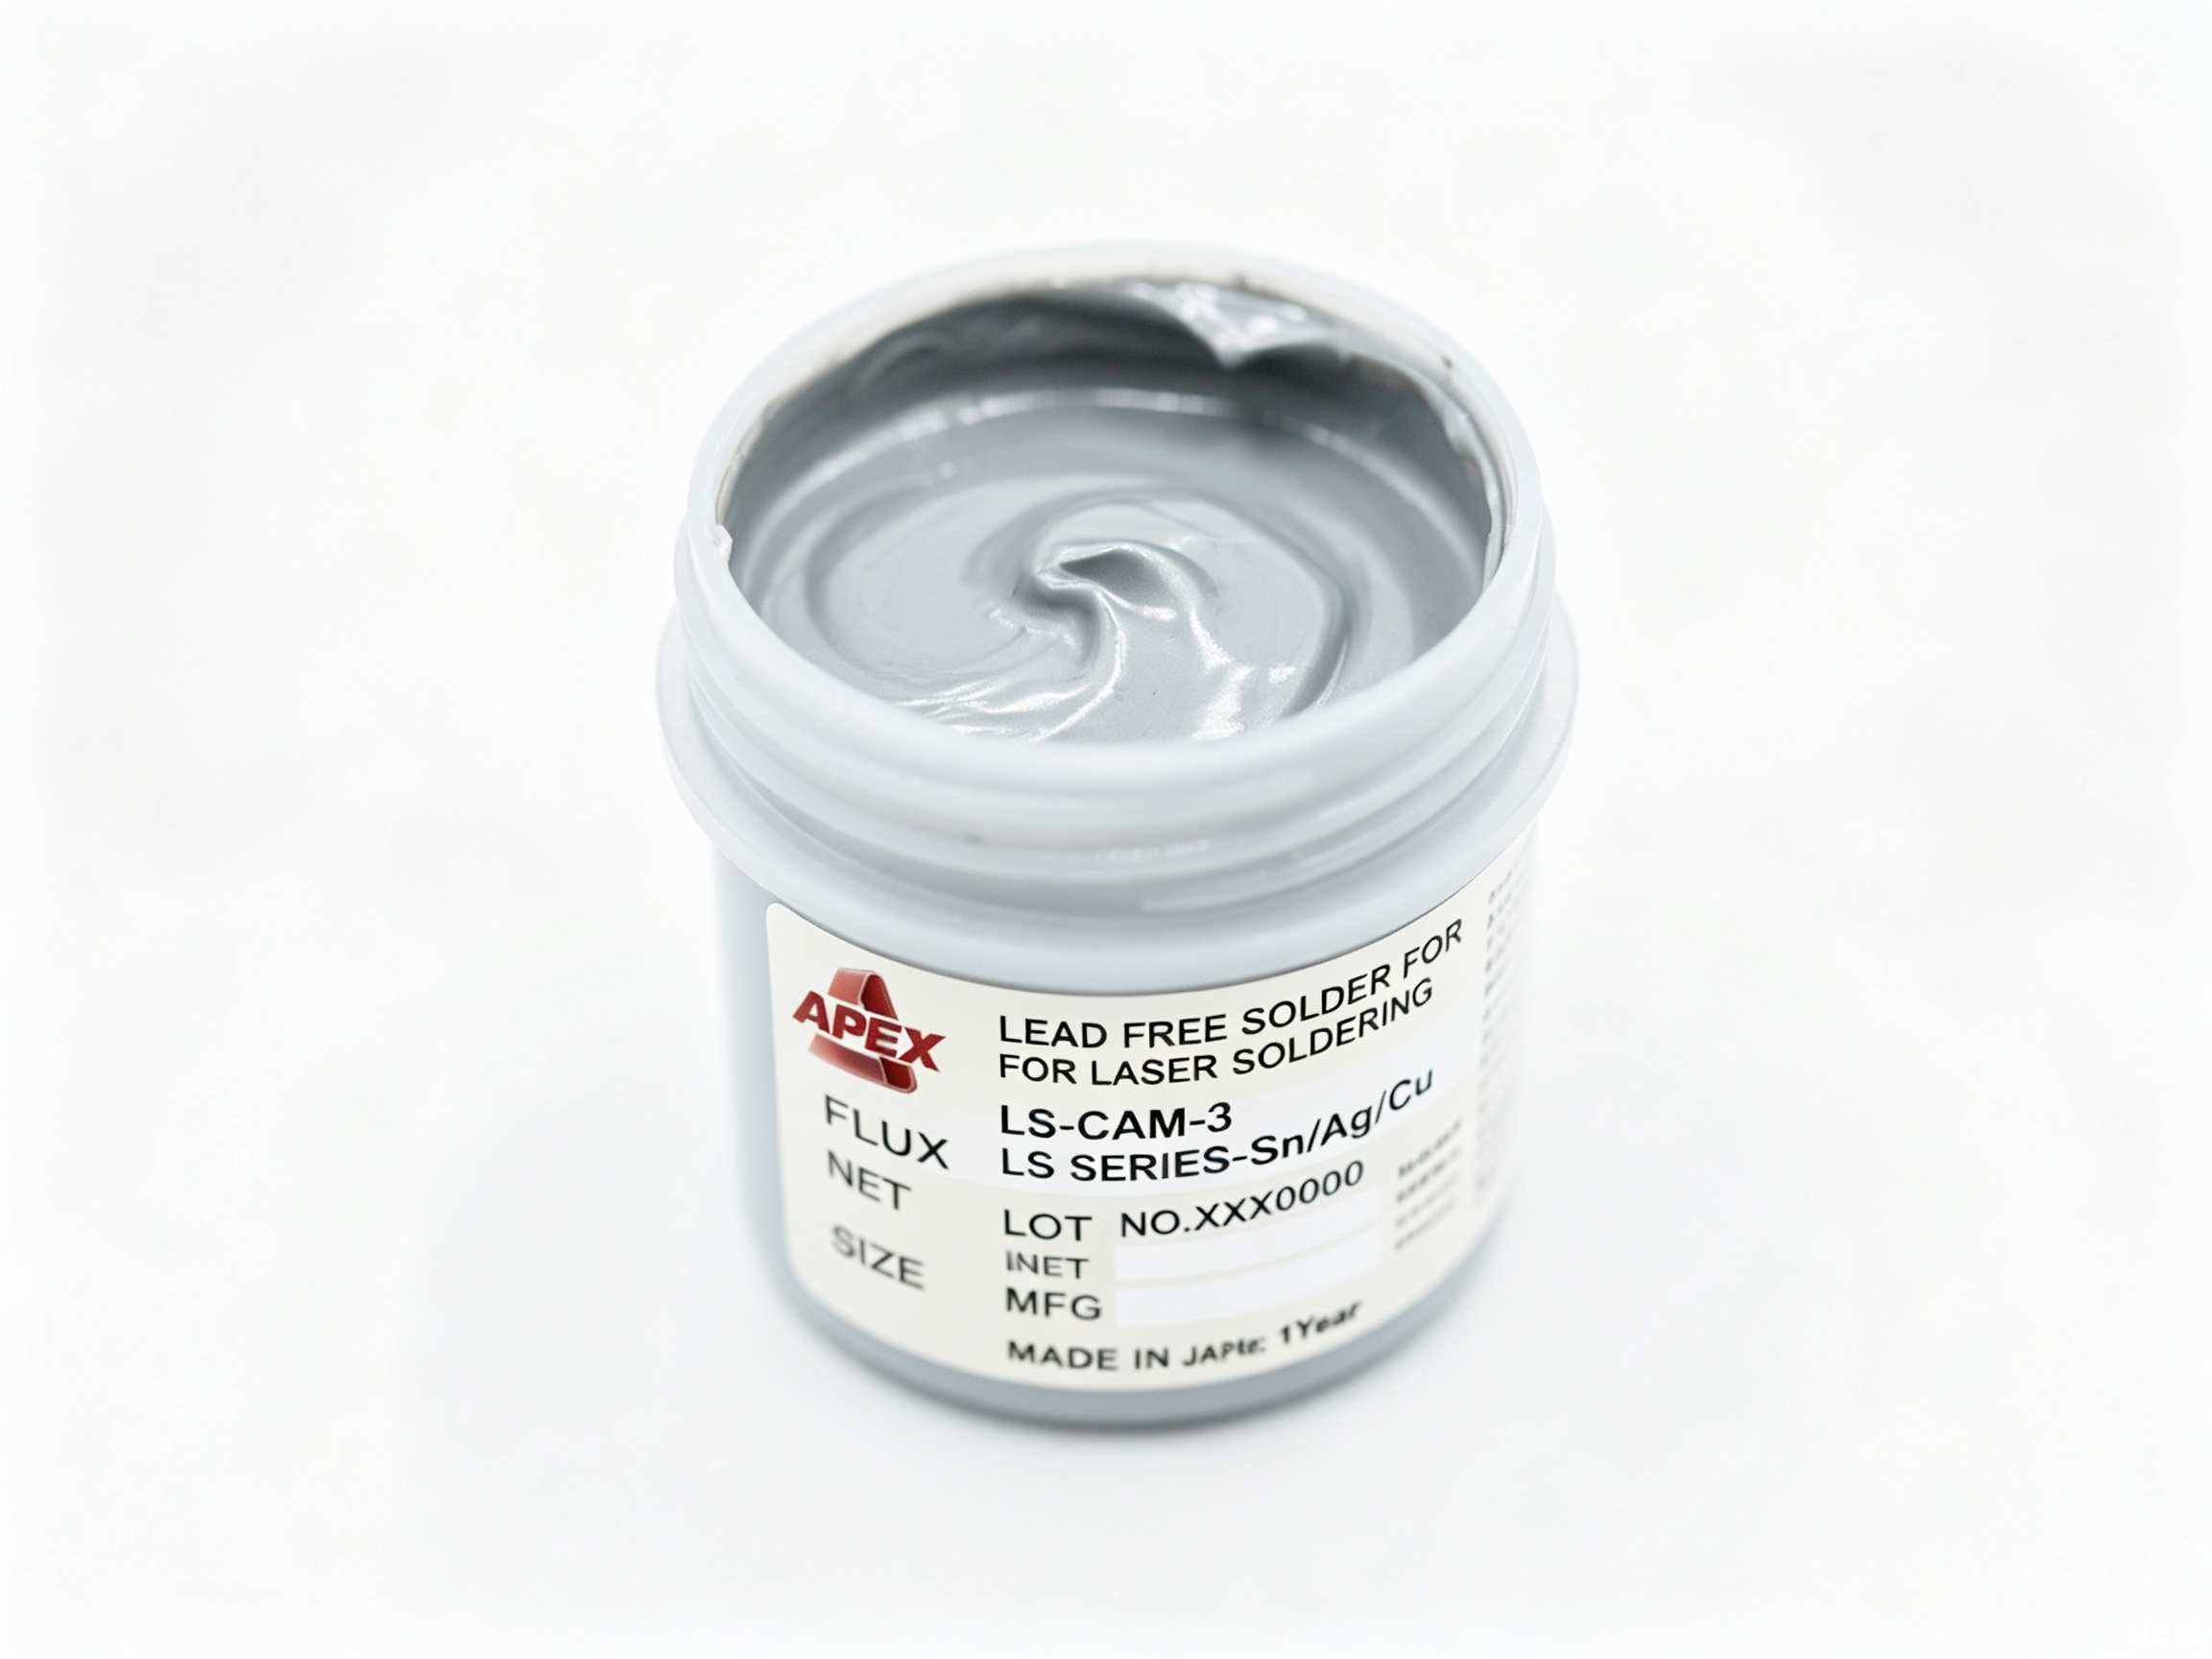
按焊点热容分档:激光焊锡功率的常见区间
下表是产线试焊时常用的起步参数,实际值需按镀层、铜箔面积和夹具散热做 ±20% 调整。判断依据是热容:焊点连着的铜越厚、散热路径越短,需要的功率越高。
| 典型焊点 | 激光输出功率 | 光斑直径 | 加热时间 | 填料形式 |
|---|---|---|---|---|
| FPC、摄像头模组焊盘 | 10–30 W | 0.6–1.5 mm | 0.3–0.8 s | 锡膏 / 锡丝 |
| 0.5 mm 间距连接器引脚 | 20–50 W | 1–2 mm | 0.5–1.2 s | 锡丝 |
| 半导体封装引脚、陶瓷基板 | 15–60 W | 0.5–2 mm | 0.3–1 s | 锡膏 / 锡球 |
| 汽车电子 ECU 板、传感器引线 | 50–120 W | 2–4 mm | 1–2 s | 锡丝 / 锡膏 |
| 线束端子、大热容接地片 | 100–200 W | 3–6 mm | 1.5–3 s | 锡丝 |
把功率乘以时间,得到的是热输入能量(J)。同一焊点用 80 W×1 s 和 40 W×2 s,能量接近,但前者升温快、润湿好而飞溅风险高,后者温和但助焊剂挥发更充分。工程上先用功率定升温速率,再用时间补足能量。
标称功率相同,为什么焊锡效果差很多
100 W 的设备焊不好一个 50 W 就能焊好的点,常见原因有四个:
- 光斑大小决定功率密度。同样 50 W,Φ0.6 mm 光斑的功率密度约为 Φ3 mm 的 25 倍。光斑放大一圈,等于功率实际缩水。
- 镀层与母材的吸收率不同。锡、金、化学镍金层对 808–980 nm 近红外的吸收较优,裸铜吸收率通常只有百分之几到十几,同一功率在裸铜焊盘上明显吃力。
- 散热条件。焊点连着大面积接地铜箔、或夹具本身是金属导热体,热量被迅速带走,需要提高功率或缩短光路距离。
- 传输与聚焦损耗。光纤端面、准直镜、聚焦镜污染或偏移,会让到达焊点的功率下降 10%–30%。建议定期用功率计在焦平面实测,而不是只看电源显示值。
产线上怎么把激光焊锡功率定下来:四步试焊
- 第一步,估能量。取同类焊点的历史参数作起点,没有历史数据时按上表下限起步,宁低不高。
- 第二步,定光斑。光斑覆盖焊盘即可,比焊盘大 10%–20%;引脚密集处缩到单引脚尺寸,避免邻位受热。
- 第三步,扫功率。固定时间,以 5–10 W 为步长上调,直到焊点 1 s 内完成润湿、锡面呈亮弧面为止,记录该值作为基准。
- 第四步,验证。用温度曲线确认焊点峰值温度落在锡膏/锡丝推荐曲线区间(无铅通常峰值 235–250 ℃、液相以上 30–60 s 折算到激光工艺为数十毫秒至数秒),再做推拉力测试与外观 AOI 判定。
功率设错会出现什么现象,怎么调
| 故障现象 | 可能原因 | 处理动作 |
|---|---|---|
| 锡不熔透、润湿不良、冷焊 | 功率偏低或时间不足 | 先加时间 10%–20%,仍不足再上调功率 5–10 W |
| 焊点发黑、助焊剂碳化、基板变色 | 功率过高或升温过快 | 下调功率、缩短时间,必要时加氮气保护 |
| 锡珠飞溅、填料偏移 | 瞬时功率密度过高 | 降低功率爬升斜率,改用分段加热或加预热 |
| 邻近热敏元件损伤、元件移位 | 热影响区过大 | 缩小光斑、加挡光片、降低功率并延长节拍 |
配温度闭环控制的机型,功率设定还应作为上限保护值写入程序,防止测温异常时持续满功率输出。
常见问题
问:20 W 的激光焊锡机能焊汽车端子吗?
答:多数情况不够。线束端子、接地片热容大,通常需要 100 W 以上并配合 3–6 mm 光斑;20 W 更适合模组级小焊点,勉强使用会导致加热时间过长、助焊剂提前挥发而虚焊。
问:设备标 100 W,焊点实际能得到多少?
答:受光纤、准直聚焦和镜片清洁度影响,焦平面实测常比标称低 10%–30%。建议每班次或每周用功率计测一次焦平面功率,并写入设备点检表。
问:脉冲和连续出光,功率怎么对比?
答:看平均功率与作用时间的乘积。锡球喷射类工艺常用脉冲峰值功率,但决定焊点温升的仍是平均能量,比较设备时应统一换算成焦耳。
问:功率调大、时间缩短能提速吗?
答:有限度。功率上调过快会引起飞溅和热影响区扩大,邻近元件与基材耐温是硬约束,提速优先从光斑匹配和上下料动作上找空间。
问:有了温度闭环,还需要设功率吗?
答:需要。功率决定升温能力和上限保护,闭环负责把温度拉回设定曲线,两者缺一不可。
如果你正在为某个具体焊点纠结功率档位,可以把焊盘尺寸、镀层、基材厚度和节拍要求发过来,我们按你的工件做一轮试焊参数验证。