在线式自动焊锡机是直接串接在 SMT 或组装流水线上、随轨道节拍自动完成定位、送锡、加热与检测的锡焊装备,它把焊锡从人工工位变成产线上一段可控节拍的工序。按热源…
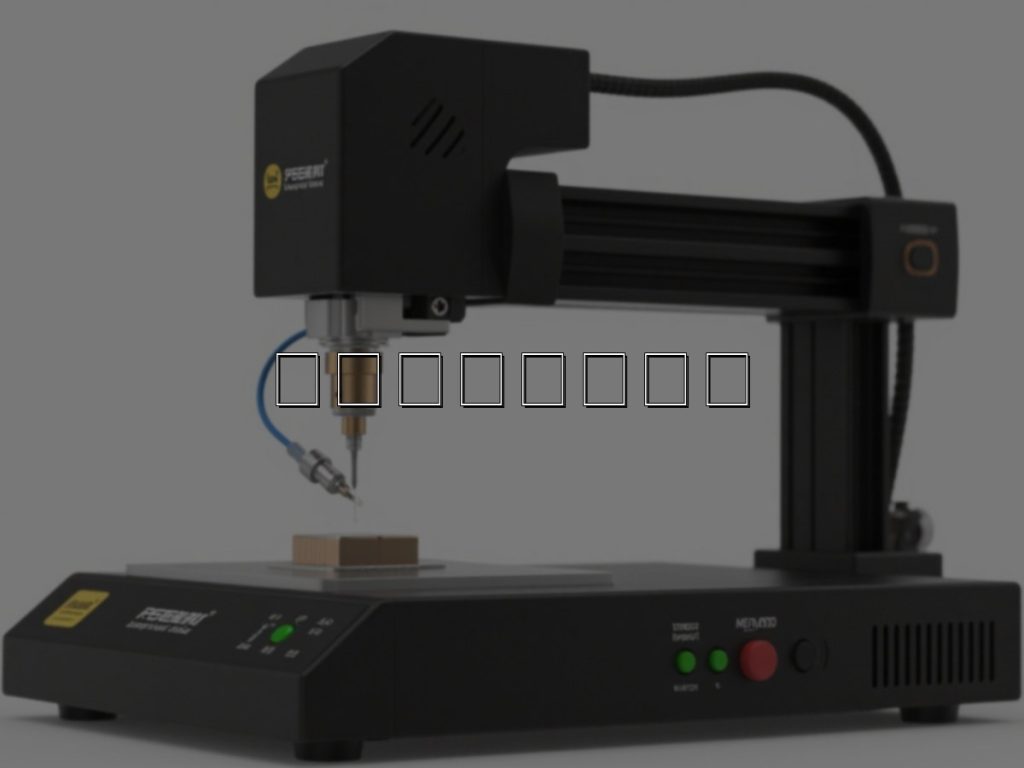
在线式自动焊锡机是直接串接在 SMT 或组装流水线上、随轨道节拍自动完成定位、送锡、加热与检测的锡焊装备,它把焊锡从人工工位变成产线上一段可控节拍的工序。按热源区分,常见有烙铁式、激光式、热压式几类;我们做的是以激光为热源的在线式自动激光焊锡机,填料为锡球、锡膏或锡丝,配 CCD 视觉定位与温度闭环控制。选型前先算清三件事:产线允许的单板节拍是多少秒、焊点十分小尺寸与相邻间距是多少、元件与母材能承受多大的热影响范围——这三项基本决定了热源形式和工位数。
在线式自动焊锡机接入产线前要确认哪些接口与节拍
设备进厂前先把机械与信息两类接口对齐,能省掉后期大量改造成本。
- 轨道接口:走 SMEMA 标准握手信号,轨道高度通常 900±20 mm,轨道宽度可调范围要覆盖你现有十分宽与十分窄板(如 50–460 mm),确认进板方向与前后设备的传送面高差不超过 ±0.5 mm。
- 节拍核算:单点循环时间=视觉定位+送球+加热+冷却,激光锡球焊单点常在 0.3–1.2 s。按「单板焊点数 × 单点时间 ÷ 并行工位数 + 上下料时间」估算,不要用空跑速度代替实测节拍。
- 缓冲与通信:前后各留 1–2 个缓存位,避免前道 AOI 或后道测试停机时整线憋停;设备需能上传焊点计数、报警代码、温度曲线记录到 MES,否则追溯做不起来。
- 换型:确认程序切换方式(扫码调程序/手动选型),换型时间控制在 5 min 以内对多品种小批量产线更友好。
激光热源和烙铁热源的自动焊锡机怎么选
不是所有焊点都适合激光,也不是所有焊点都必须用激光,按焊点尺寸与热敏感程度分工更合理。
| 对比项 | 激光锡球/锡膏焊 | 自动烙铁焊 |
|---|---|---|
| 热影响范围 | 局部 0.2–1.5 mm,邻近元件温升小 | 3–8 mm,整板与周边受热明显 |
| 可焊十分小焊点 | 锡球直径 0.15–0.3 mm 可做 | 一般 0.4–0.5 mm 以上较稳定 |
| 升温与控温 | 毫秒级升温,闭环采样可达 1 kHz,焊点温度波动约 ±5 ℃ | 秒级升温,接触式传热,受烙铁头状态影响大 |
| 典型适用 | 细间距连接器、摄像头模组、传感器、光模块 FPC、漆包线点焊 | 大焊点、通孔插件、接地大面积焊盘 |
| 耗材与维护 | 无烙铁头损耗,需定期清理喷嘴与保护镜片 | 烙铁头定期更换,需测温和清氧化 |
判断口诀:焊点直径小于 0.4 mm、周边 1 mm 内有塑胶件或已贴装元件、母材怕整板受热,优先考虑激光;焊点大、需要持续补热、板子耐热余量足,烙铁式性价比更高。
在线式自动焊锡机的工艺参数怎么落到具体数值
参数不是抄来的,是按焊点尺寸反推、再小批验证出来的。以激光锡球焊为例,可参考以下起点区间再微调:
| 参数 | 参考区间 | 调整方向 |
|---|---|---|
| 锡球直径 | 0.2–1.0 mm(按焊盘面积选) | 焊盘 0.3 mm 以下选 0.2–0.3 mm 球 |
| 激光功率 | 10–100 W(半导体激光,976 nm 常用) | 虚焊先加时间后加功率,避免瞬间汽化助焊剂 |
| 加热时间 | 50–500 ms | 大焊盘或散热快取上限 |
| 光斑直径 | 0.3–1.5 mm | 略大于锡球直径,覆盖焊盘但不烤到邻近件 |
| 氮气保护 | 4–10 L/min,氧含量控制在 1000 ppm 以下 | 锡球表面发暗、润湿差时优先加气 |
温度闭环要用实测焊点曲线校准:在焊盘旁埋热电偶做一次比对,把峰值温度设在锡膏熔点以上 20–40 ℃、液相时间 0.5–1.5 s,之后靠闭环维持重复性,而不是每次靠调功率试。
跑线时常见故障的现象与处理步骤
- 虚焊/冷焊(焊点发暗、不润湿):先查氮气流量与喷嘴是否堵塞,再确认焊盘氧化与镀层,十分后按 10% 幅度加长加热时间,单次只改一个参数并留 20 片验证。
- 锡珠飞溅、助焊剂爆沸:多为升温过快,把功率降低 10–15%、时间延长 20%,并检查锡球是否受潮;喷嘴与板面距离控制在 0.5–2 mm。
- 连锡:先确认锡球直径是否选大,再微调光斑使其不覆盖相邻焊盘;细间距件可改用锡膏点涂减量。
- 焊点偏位:重新标定 CCD 与出球同轴度,用标准板做九点校正;载具定位销磨损也会导致偏移,检查治具重复定位精度是否在 ±0.05 mm 内。
- 元件热损伤(塑胶变形、字符变色):降低峰值温度、缩短液相时间,必要时加局部遮蔽或改侧向出光。
在线式自动焊锡机交付验收要跑哪些测试
- 连续跑机:不少于 8 h 不间断生产,记录良率、报警次数、平均无故障间隔,看趋势不看单班。
- 工艺能力:对关键焊点做推力或剪切测试,取 30 组以上数据算 Cpk,1.33 以上为可接受。
- 温度重复性:同一点连测 20 次峰值温度,波动应在 ±5 ℃ 内。
- 检测联动:焊后 AOI 与设备通信正常,误判率与漏判率分别统计,明确复判规则。
- 换型与维护:现场计时换型全过程,并确认喷嘴、保护镜片、送球机构的清维护周期已写入作业指导书。
常见问题
问:在线式自动焊锡机能不能直接替换现在的人工焊锡工位?
答:多数情况可以,但要先确认焊点尺寸、间距和产线节拍是否落在设备能力区间内,人工工位的柔性很高,遇到异形件或需要人手扶正的场合,建议保留返修位而不是硬上自动化。
问:激光焊锡会不会把旁边的元件烤坏?
答:热影响区通常控制在 1 mm 量级,但前提是光斑、功率、时间匹配得当。若邻近元件对温度敏感,可在验证阶段贴测温标签实测,再决定是否需要加遮蔽。
问:锡球、锡膏、锡丝三种填料怎么选?
答:锡球适合单点、间距规整的焊盘,一致性较好;锡膏适合需要定量、焊点形状复杂的场合;锡丝适合连续或较大焊点。同一条线上可以按产品混配,但换填料需重新验证参数。
问:设备换型麻烦吗?
答:程序化换型配合快换载具,通常几分钟内可完成,关键是把每个产品的焊点坐标、功率、时间做成配方库,换型只调配方不调机械。
如果你正在评估产线上某个焊点该用哪种热源、节拍能否压到目标值,把焊点尺寸、基材和现有轨道参数发过来,我们可以按你的实际板子做一次工艺评估。